
Uma estação de prensagem não deve ser dimensionada com base em um único valor de força. O eixo de prensa, o motor servo, a transmissão por parafuso, a célula de carga, a estrutura da máquina, as ferramentas, os dispositivos de fixação e a lógica de controle formam um sistema de processo.
Para o fluxo de seleção de aplicação mais amplo, veja o guia de aplicações de movimento linear.
Para engenheiros OEM, a pergunta correta de seleção é:
Qual perfil de força-posicionamento-tempo a máquina deve reproduzir, medir e verificar ao longo do ciclo de produção necessário?
Esse perfil determina a carga mecânica, a demanda do motor/driv, o curso, as fases de velocidade, o requisito de rigidez, a arquitetura de detecção, o dever térmico, a estratégia de monitoramento de qualidade e o plano de validação.
Tabela de seleção do eixo da prensa
| Requisito | O que definir | Por que isso é importante |
|---|---|---|
| Força de pico do processo | maior força durante a parte de trabalho do ciclo | dimensiona a transmissão, os rolamentos, o motor/driv e a estrutura |
| Carga contínua/repetida | força e duração repetida ao longo do ciclo de serviço | determina a adequação térmica e a vida útil |
| Curso | distância de aproximação + viagem de trabalho + folga de retorno | previne o dimensionamento apenas pela força |
| Velocidade de aproximação | movimento antes do contato com a ferramenta | afeta o tempo de ciclo e o risco de impacto |
| Velocidade de trabalho | movimento enquanto a força está sendo gerada | afeta a estabilidade do processo e o controle de força |
| Velocidade de retorno | movimento de retração após o processo | contribui para o tempo total de ciclo |
| Repetibilidade de posição | variação permitida na posição do cilindro | importante para a profundidade de inserção e processos dimensionais |
| Repetibilidade da força | variação de força permitida no processo | importante para a qualidade de união consistente |
| Detecção de força | faixa da célula de carga, calibração e sobrecarga | determina o que a máquina pode medir diretamente |
| Monitoramento de força e posicionamento | janelas de aceitação e assinatura do processo | apoia a detecção de defeitos e rastreabilidade |
| Rigidez | cumprimento da estrutura, ferramentas, rolamentos, parafuso e dispositivo de fixação | deflexão carregada altera a posição aparente |
| Ciclo de trabalho | ciclos/hora, duração da força, permanência e ambiente | determina a carga térmica |
| Alinhamento | linha central da ferramenta, geometria de guiamento e dispositivos de fixação | reduz a carga lateral e medições distorcidas |
| Segurança | proteção, intertravamentos, sobretravamento e comportamento em falha | separa o controle de processo da segurança da máquina |
| Validação | calibração, repetibilidade, testes térmicos, de sobrecarga e de ciclo de vida | comprova o sistema destinado à produção |

A seleção do eixo de pressionamento deve começar pelo perfil de força-posicionamento-tempo, curso, velocidade, rigidez e ciclo de trabalho.
A tabela é intencionalmente orientada ao processo. Não assume que uma transmissão ou um tamanho de produto seja correto para cada estação de prensagem.
Passo 1: Construa o perfil de força-posicionamento-tempo
Antes de selecionar o hardware, divida o ciclo em fases.
Uma sequência típica é:
- aproximação rápida;
- detecção de contato;
- curso de trabalho controlado;
- verificação de força/posição;
- opcional de espera;
- retração;
- resultado do ciclo e registro de dados.
Para cada fase, defina:
- faixa de posição;
- velocidade;
- aceleração/desaceleração;
- força;
- tempo;
- modo de controle;
- condição de aprovação/reprovação.
Isto evita um erro comum: combinar força máxima e velocidade máxima como se ambas devem ocorrer simultaneamente.
Exemplo de lógica de processo
Um processo de inserção a pressão pode exigir:
- aproximação rápida até pouco antes do contato;
- movimento controlado mais lento após o contato;
- um limite máximo de força;
- uma distância de inserção requerida;
- uma janela de força na posição;
- um comando final de retração.
O eixo, portanto, precisa de mais do que "força suficiente". Precisa de uma arquitetura de movimento e medição que suporte a receita real do processo.
Passo 2: Separe a força de pico da carga térmica repetida
A força de pico é a maior força que o sistema pode experimentar.
Cargas contínuas ou repetidas são o que determina grande parte dos requisitos térmicos e de ciclo de vida.
A planilha de dimensionamento deve incluir:
- força de pico;
- duração da força;
- carga média/RMS do motor, quando aplicável;
- ciclos por minuto ou hora;
- tempo de espera;
- tempo de retorno;
- temperatura ambiente;
- limites térmicos do motor/montagem;
- vida útil do parafuso e do rolamento.
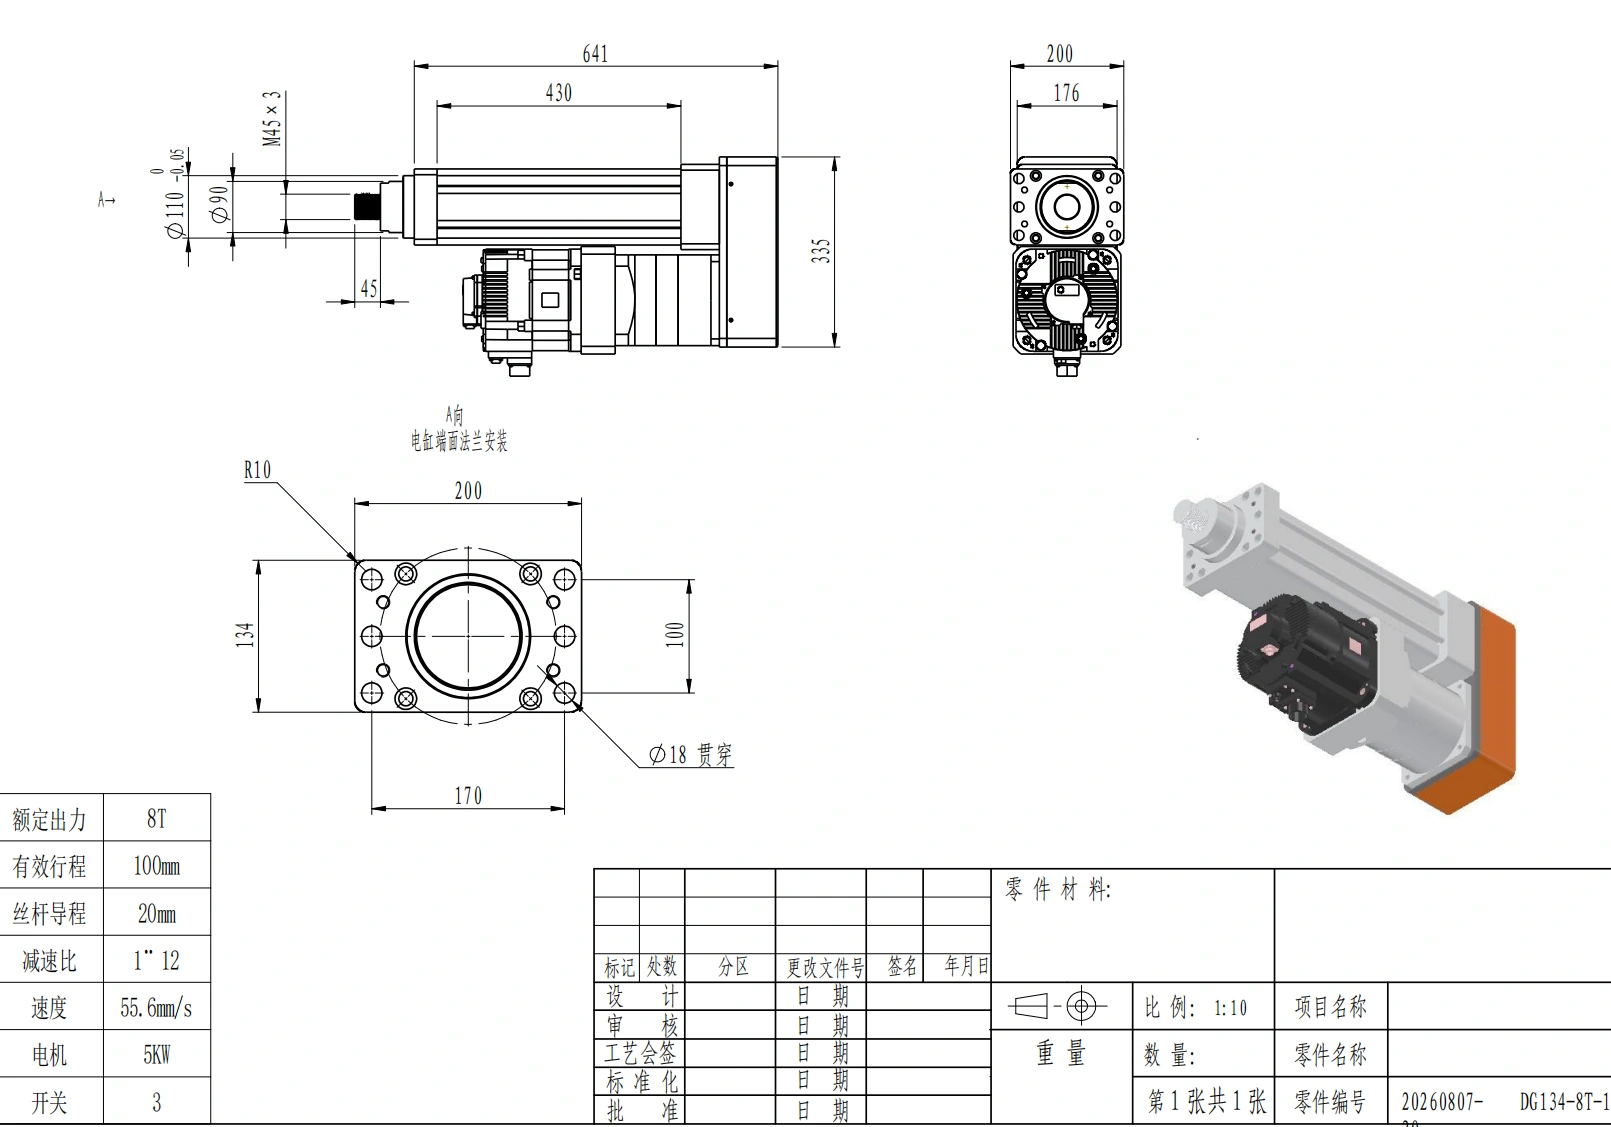
A força de pico, carga térmica contínua, curso e velocidade devem ser verificadas como um perfil de operação real, em vez de máximos não relacionados.
Um evento de alta força que dura uma fração de segundo é diferente de segurar uma carga grande pela maior parte do ciclo.
Não trate os máximos de catálogo independentes para força, velocidade e ciclo de trabalho como um único ponto de operação garantido.
Passo 3: Separe as velocidades de abordagem, trabalho e retorno
Os ciclos de prensagem geralmente precisam de pelo menos três regiões de velocidade.
Velocidade de aproximação
O cilindro se move rapidamente em direção à peça antes do contato.
O design deve considerar:
- espaço disponível;
- massa em movimento;
- risco de impacto;
- método de detecção de contato;
- aceleração;
- desaceleração antes da zona de trabalho.
Velocidade de trabalho
Após o contato, a velocidade geralmente é menor para que a máquina possa controlar e monitorar o processo.
Os requisitos podem incluir:
- taxa de aumento de força;
- sobretensão permitida;
- resolução de posição;
- amostragem de força;
- resposta da janela de processo.
Velocidade de retorno
Após o processo, o eixo se retrai.
Um retorno rápido pode reduzir o tempo de ciclo, mas o movimento ainda precisa de:
- espaço seguro;
- desaceleração controlada;
- proteção de fixação/ferramenta;
- consideração térmica.
Passo 4: Decida se o processo é liderado por posição, liderado por força ou ambos
Diferentes processos de prensagem utilizam diferentes lógicas de aceitação.
Controlado por posição com monitoramento de força
O eixo se move para uma posição alvo enquanto o sistema monitora a força.
Útil quando:
– a profundidade de inserção é primária;
– a força é um controle de qualidade;
– limites de força superior/inferior podem identificar partes anormais.
Controlado por força com limites de posição
O eixo atinge uma força alvo enquanto a posição é monitorada.
Útil quando:
– a força de pré-carga ou fixação é primária;
– as dimensões da peça variam;
– o deslocamento ainda deve permanecer dentro de uma janela segura.
Aceitação combinada de força e posição
Muitos processos de união se beneficiam de ambos.
As possíveis regras de qualidade incluem:
- força em uma posição especificada;
- posição em uma força especificada;
- força de pico dentro de uma janela;
- aumento da força ao longo de um intervalo de distância;
- curva completa de força e posição dentro de um envelope.
Promess, Janome, IAI e Kistler enfatizam todos o movimento programável e o monitoramento de processos como elementos centrais da prensagem moderna acionada por servo.
Passo 5: Trate a medição de força como uma cadeia de medição calibrada.
Uma célula de carga dedicada pode fornecer informações diretas sobre a força do processo, mas apenas se a cadeia de medição for especificada e mantida.
Defina:
- intervalo do sensor;
- capacidade de sobrecarga;
- resolução;
- meta de precisão;
- intervalo de calibração;
- comportamento zero/tara;
- local de montagem;
- amplificador/interface;
- taxa de amostragem;
- filtragem;
- detecção de falha do sensor.
A corrente do motor não é automaticamente a força da ferramenta
A corrente do motor pode ser útil para diagnósticos ou carga inferida, mas é afetada por:
- eficiência do parafuso;
- rolamentos;
- lubrificação;
- temperatura;
- perdas da caixa de engrenagens;
- aceleração;
- fricção.
Se a medição de força rastreável for necessária, o projeto deve definir o sensor e o método de calibração explicitamente.
Passo 6: Inclua a rigidez do quadro e da ferramenta no orçamento de posição
O feedback do servo pode conhecer a posição do motor ou do parafuso com muita precisão, enquanto a ferramenta se move menos do que o esperado sob carga.
Por quê?
Porque todo o caminho da carga se deforma:
- quadro de prensa;
- colunas;
- rolamentos;
- parafuso;
- acoplamentos;
- martelo;
- ferramenta de fabricação;
- fixação;
- peça de trabalho.
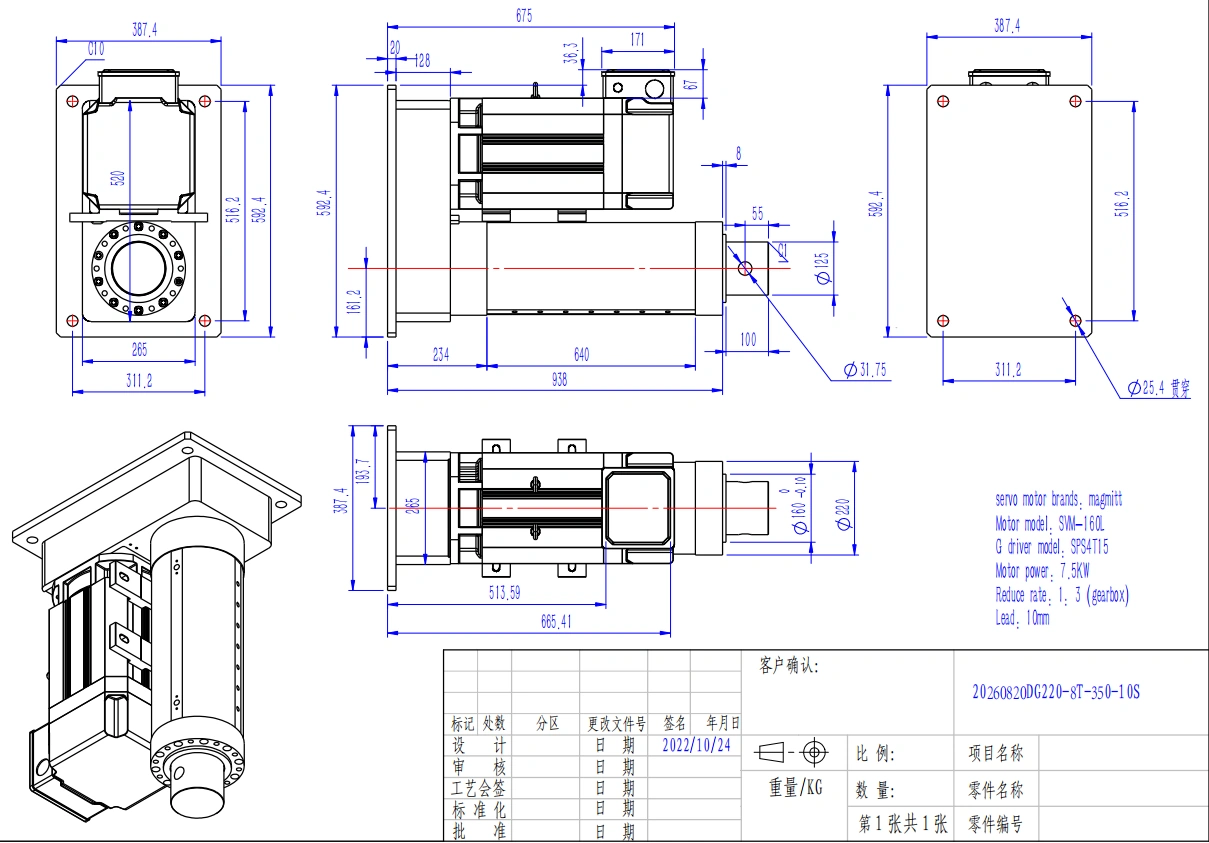
O quadro da máquina, as ferramentas, os guias, os rolamentos e a transmissão do parafuso contribuem para a rigidez carregada e a posição medida.
Sob alta força, a deflexão elástica pode se tornar parte do processo medido.
Para melhor repetibilidade:
- mantenha o caminho da força curto;
- use um quadro rígido;
- alinhe a linha central da ferramenta;
- minimize a carga excêntrica;
- guiar a ferramenta apropriadamente;
- controlar a rigidez da fixação;
- verificar a pré-carga do parafuso/rolamento;
- considerar o crescimento térmico.
Um encoder de alta resolução não pode compensar por uma estrutura de máquina flexível.
Passo 7: Controlar alinhamento e carga lateral
O eixo da prensa deve carregar principalmente a força axial.
A estrutura da máquina deve gerenciar:
- cargas laterais guias;
- momentos de ferramenta;
- cargas excêntricas da peça de trabalho;
- desalinhamento da fixação.
Verifique:
- paralelismo do guia;
- alinhamento do martelo com a ferramenta;
- planicidade da fixação;
- rigidez do suporte;
- carregamento do rolamento;
- momentos fora do eixo;
- pilha de tolerância.
O desalinhamento pode aumentar o desgaste, criar carga lateral, distorcer leituras de força e reduzir a repetibilidade.
Passo 8: Escolha o parafuso e o acionamento a partir do perfil de serviço real
A transmissão do parafuso afeta:
- capacidade de força;
- velocidade;
- eficiência;
- rigidez;
- folga;
- vida;
- lubrificação;
- comportamento térmico.
A escolha correta depende da combinação força-velocidade-ciclo, e não de um tipo de parafuso "melhor" genérico.
Para um suporte mais amplo na dimensionamento e seleção após os requisitos de prensagem serem definidos, use o recursos de engenharia.
Para uma visão de sistema dos requisitos de prensagem, levantamento e posicionamento, revise o solução de automação industrial.
Se um processo de prensagem tiver forças, curso ou restrições de embalagem incomuns, a capacidade de personalização é a ponte comercial em vez de expandir este artigo em uma página de produto.
Passo 9: Defina janelas de qualidade e rastreabilidade
Uma prensa de produção pode precisar salvar:
- ID da peça;
- carimbo de data/hora;
- receita/conjunto de parâmetros;
- curva força-posição;
- força de pico;
- posição final;
- resultado do ciclo;
- código de erro;
- status de calibração;
- revisão de hardware/firmware.
Esses dados podem apoiar:
- decisões de aprovação/reprovação;
- solução de problemas do processo;
- monitoramento de tendências;
- manutenção;
- rastreabilidade.
A janela de aceitação deve ser desenvolvida a partir de condições de processo boas e ruins validadas, em vez de ser estimada a partir de uma amostra bem-sucedida.
Passo 10: Inclua ciclo de trabalho e validação térmica
Prensagem de produção pode criar um perfil térmico exigente mesmo quando os ciclos individuais são curtos.
Registo:
- ciclos por minuto/hora;
- tempo de abordagem;
- tempo de trabalho;
- tempo de manutenção;
- tempo de retração;
- força durante cada fase;
- temperatura ambiente;
- ventilação;
- limites de temperatura do motor/driver.
O teste térmico deve reproduzir o ciclo real, não um padrão de movimento sem carga simplificado.
Passo 11: Separe os limites de processo da segurança da máquina
O controle de força é uma função de processo. A segurança da máquina é uma camada projetada separadamente.
A avaliação de risco pode exigir:
- proteção;
- acesso intertravado;
- botão de emergência;
- estado de acionamento seguro;
- torque seguro desativado ou equivalente, quando apropriado;
- proteção contra sobretravamento;
- paradas mecânicas;
- proteção contra sobrecarga de célula de carga;
- comportamento de travamento/bloqueio;
- reset/start controlado;
- bloqueio de manutenção.
Não presuma que um limite de força de processo por si só torna uma prensa exposta segura.
Passo 12: Valide o sistema de prensagem completo
Antes do lançamento da produção, teste a estrutura real, as ferramentas, os sensores, a configuração de acionamento e controle.
Força e medição
- calibrar o sensor de força;
- verificar a estabilidade do zero/tarado;
- testar a resposta a sobrecarga;
- verificar a repetibilidade da força;
- verificar a amostragem e filtragem.
Posição e rigidez
- medir a deflexão carregada;
- verificar a repetibilidade com a força de trabalho;
- verificar o alinhamento das ferramentas;
- avaliar o folga e conformidade.
Processo
- executar as tolerâncias de peças no pior caso;
- verificar as janelas de força-posicionamento;
- testar as velocidades de aproximação/trabalho/retorno;
- confirmar o tempo do ciclo;
- verificar a detecção de peças defeituosas quando necessário.
Térmico
- executar o perfil de carga de produção;
- registrar a temperatura do motor/acionamento;
- verificar a lubrificação e o comportamento da rosca;
- inspecionar a deriva térmica.
Falha e segurança
- testar perda de sensor;
- atoleiro/travamento;
- viagem excessiva;
- perda de energia;
- reiniciar;
- resposta do intertravamento.
Rastreabilidade
- verificar os registros de dados;
- preservar a revisão da receita;
- registrar o status de calibração;
- identificar hardware e firmware exatos.
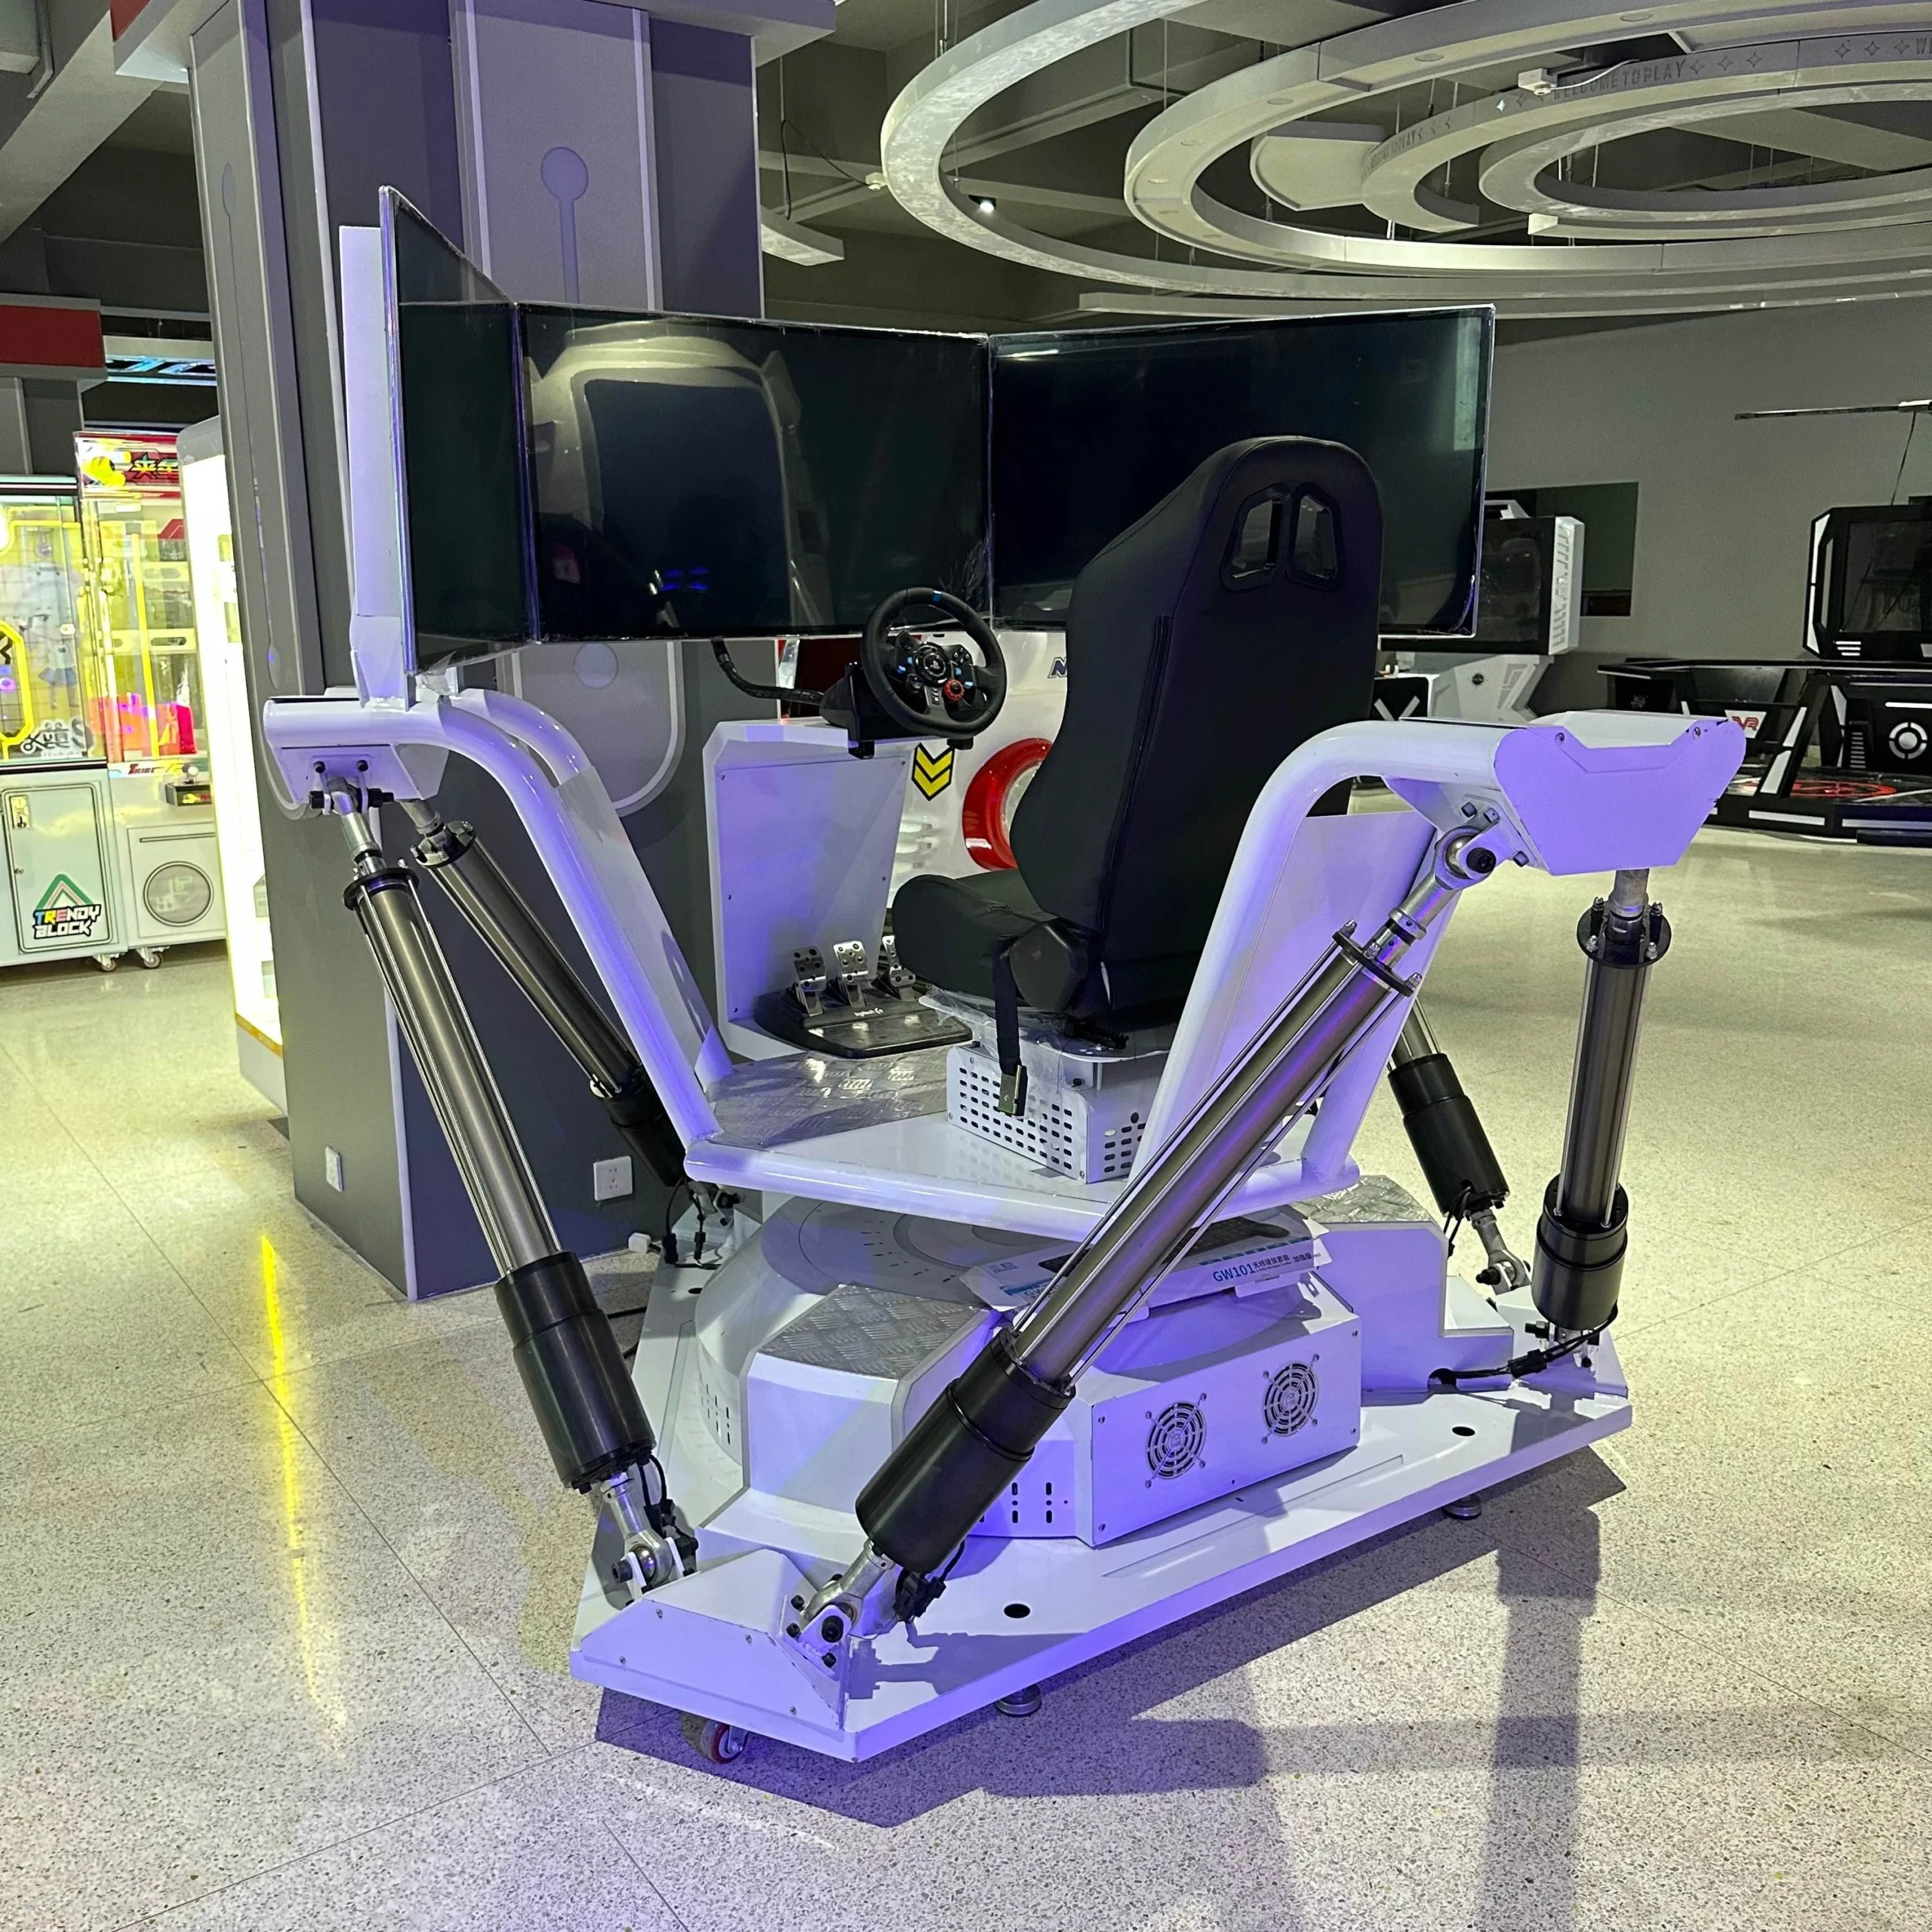
O lançamento da produção deve preservar o hardware, parâmetros, calibração de sensores e estado de revisão validados.
Para dimensionamento inicial, use o ferramenta de dimensionamento do atuador. Para uma revisão de aplicação com intenção de produção, envie o perfil do processo, intervalo de força, curso, tempo do ciclo, geometria das ferramentas e requisitos de monitoramento através de contacto ServoCylMotion.
Perguntas Frequentes
Deve um eixo de prensa ser selecionado apenas com base na força de pico?
Não. A força de pico é apenas uma entrada. Curso, velocidades de aproximação e trabalho, ciclo de trabalho, rigidez, sensibilidade à força, repetibilidade, alinhamento das ferramentas e carga térmica afetam a adequação.
Por que as velocidades de aproximação e trabalho devem ser diferentes?
A aproximação rápida reduz o tempo de ciclo, enquanto um movimento de trabalho mais lento pode melhorar o controle de contato, a monitorização da força e a estabilidade do processo.
Quando uma célula de carga é útil?
Uma célula de carga é útil quando medição direta da força, controle baseado em força, janelas de qualidade ou dados de força rastreáveis são necessários.
Por que a posição pode mudar sob carga, mesmo com feedback de alta resolução?
Porque o quadro da máquina, ferramentas, rolamentos, parafuso e peça de trabalho se deformam elasticamente. A resolução do encoder não remove a conformidade mecânica.
A corrente do motor é suficiente para monitoramento da qualidade da força?
Nem sempre. A corrente é influenciada por atrito, eficiência, temperatura e aceleração. Processos que requerem medição de força calibrada devem definir um sensor de força apropriado e uma cadeia de calibração.
O que deve ser validado antes da produção?
A calibração da força, repetibilidade da força e posição, rigidez carregada, janelas de processo, alinhamento, comportamento de carga/térmico, resposta a sobrecarga/falha, registro de dados e comportamento de ciclo de vida devem ser validados na configuração destinada à produção.










