
Eine Pressstation sollte nicht nur anhand einer einzigen Kraftnummer dimensioniert werden. Die Presseachse, der Servoantrieb, die Schraubentransmission, die Lastzelle, der Maschinenrahmen, das Werkzeug, die Vorrichtung und die Steuerlogik bilden ein einheitliches Prozessesystem.
Für den umfassenderen Auswahlworkflow für Anwendungen siehe die Leitfaden für lineare Bewegungen.
Für OEM-Ingenieure lautet die entscheidende Auswahlfrage:
Welches Kraft-Positions-Zeit-Profil muss die Maschine über den erforderlichen Produktionszyklus reproduzieren, messen und verifizieren?
Dieses Profil bestimmt die mechanische Last, die Motor-/Antriebsanforderung, den Hub, die Geschwindigkeitsphasen, die Steifigkeitsanforderung, die Sensorarchitektur, die thermische Belastung, die Strategie zur Qualitätsüberwachung und den Validierungsplan.
Auswahltabelle für Presseachsen
| Anforderung | Was zu definieren ist | Warum es wichtig ist |
|---|---|---|
| Maximale Prozesskraft | höchste Kraft während des Arbeitsanteils des Zyklus | dimensioniert die Übertragung, Lager, Motor/Antrieb und Struktur |
| Kontinuierliche / wiederholte Last | Kraft und Dauer, wiederholt über den Arbeitszyklus | bestimmt die thermische Eignung und Lebensdauer |
| Hub | Annäherungsdistanz + Arbeitsweg + Rückführfreiraum | verhindert eine rein kraftbasierte Dimensionierung |
| Annäherungsgeschwindigkeit | Bewegung vor dem Werkzeugkontakt | beeinflusst die Zykluszeit und das Ausbruchsrisiko |
| Arbeitsgeschwindigkeit | Bewegung, während die Kraft aufgebaut wird | beeinflusst die Prozessstabilität und die Kraftkontrolle |
| Rückgabegeschwindigkeit | Rückzugsbewegung nach dem Prozess | trägt zur gesamten Zykluszeit bei |
| Positionswiederholgenauigkeit | zulässige Abweichung der Ramposition | wichtig für Eintiefen und Maßhaltigkeitsprozesse |
| Kraftwiederholgenauigkeit | zulässige Prozesskraftabweichung | wichtig für eine konsistente Verbindungsqualität |
| Kraftmessung | Lastzellbereich, Kalibrierung und Überlast | bestimmt, was die Maschine direkt messen kann |
| Kraft-Positions-Überwachung | Akzeptanzfenster und Prozesssignatur | unterstützt die Fehlererkennung und Rückverfolgbarkeit |
| Steifigkeit | Rahmen, Werkzeug, Lager, Schraube und Vorrichtungsanpassung | Belastete Durchbiegungen ändern die scheinbare Position |
| Lastzyklus | Zyklen/Stunde, Kraftdauer, Verweilzeit und Umgebungstemperatur | bestimmt die thermische Belastung |
| Ausrichtung | Werkzeugmittenlinie, Führungs- und Vorrichtungsgeometrie | reduziert seitliche Lasten und verzerrte Messungen |
| Sicherheit | Schutzvorrichtungen, Verriegelungen, Überfahrt und Fehlverhalten | trennt Prozesskontrolle von Maschinensicherheit |
| Validierung | Kalibrierung, Wiederholgenauigkeit, Wärme-, Überlast- und Lebenszyklustests | beweist das produktionsbereite System |

Die Auswahl der Pressachse sollte vom Kraft-Positions-Zeit-Profil, dem Hub, der Geschwindigkeit, der Steifigkeit und dem Arbeitszyklus ausgehen.
Der Tisch ist absichtlich prozessorientiert. Er geht nicht davon aus, dass eine Übertragung oder eine Produktgröße für jede Pressstation korrekt ist.
Schritt 1: Erstellen des Kraft-Positions-Zeit-Profils
Bevor Sie Hardware auswählen, teilen Sie den Zyklus in Phasen auf.
Eine typische Sequenz ist:
- schneller Annäherung;
- Kontakterkennung;
- kontrollierter Arbeitsweg;
- Kraft-/Positionsverifizierung;
- optional Halten;
- Rückzug;
- Zyklusergebnis und Datenaufzeichnung.
Definieren Sie für jede Phase:
- Positionsbereich;
- Geschwindigkeit;
- Beschleunigung/Verzögerung;
- Kraft;
- Zeit;
- Steuermodus;
- Bestehen/Nichtbestehen-Bedingung.
Dies verhindert einen häufigen Fehler: maximale Kraft und maximale Geschwindigkeit so zu kombinieren, als müssten beide gleichzeitig auftreten.
Beispielprozesslogik
Ein Presspassungsprozess könnte erfordern:
- schnelle Annäherung bis kurz vor den Kontakt;
- langsamer kontrollierter Bewegungsablauf nach dem Kontakt;
- eine maximale Kraftgrenze;
- eine erforderliche Einführradius;
- ein Kraft-zu-Position-Fenster;
- einen endgültigen Rückzugsbefehl.
Die Achse benötigt daher mehr als "genug Kraft". Sie benötigt eine Bewegungs- und Messarchitektur, die das tatsächliche Prozessrezept unterstützt.
Schritt 2: Trennen von Spitzenkraft und wiederholter thermischer Last
Spitzenkraft ist die höchste Kraft, der das System ausgesetzt sein kann.
Dauerbelastung oder wiederholte Last bestimmen viele der thermischen und Lebenszyklusanforderungen.
Das Berechnungsblatt sollte Folgendes enthalten:
- Spitzenkraft;
- Kraftdauer;
- Durchschnitts-/RMS-Motorlast, wo zutreffend;
- Umdrehungen pro Minute oder Stunde;
- Haltedauer;
- Rücklaufzeit;
- Umgebungstemperatur;
- thermische Grenzen für Motor/Antrieb;
- Lebensdauer von Schraube und Lager.
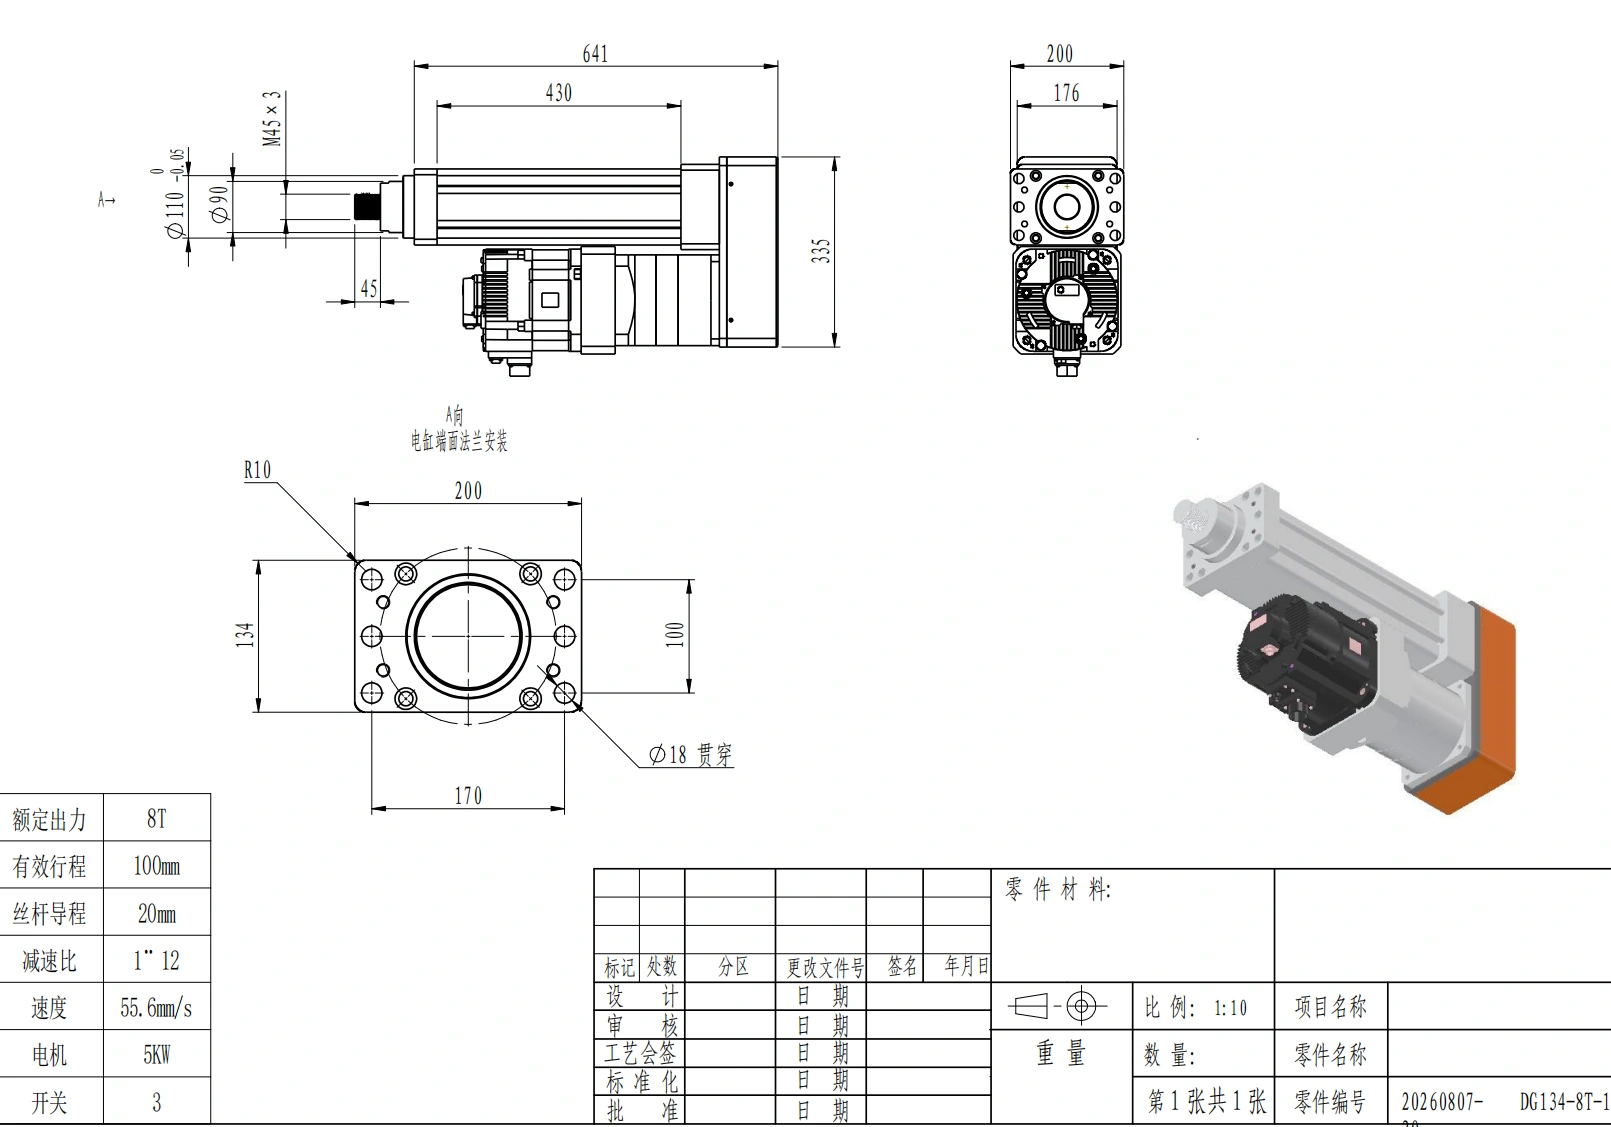
Spitzenkraft, kontinuierliche thermische Last, Hub und Geschwindigkeit müssen als reales Betriebsprofil geprüft werden und nicht als nicht verwandte Maxima.
Ein Hochkraftereignis, das einen Bruchteil einer Sekunde dauert, ist etwas anderes, als eine große Last während des größten Teils des Zyklus zu halten.
Behandeln Sie unabhängige Katalogmaxima für Kraft, Geschwindigkeit und Einsätze nicht als einen garantierten Betriebspunkt.
Schritt 3: Trennen Sie Anfahr-, Arbeits- und Rückführgeschwindigkeiten
Presszyklen benötigen oft mindestens drei Geschwindigkeitsregionen.
Annäherungsgeschwindigkeit
Der Kolben bewegt sich schnell auf das Teil zu, bevor es zu Kontakt kommt.
Das Design sollte berücksichtigen:
- verfügbare Durchfahrt;
- bewegt sich Masse;
- Aufprallrisiko;
- Methode zur Kontaktüberwachung;
- Beschleunigung;
- Abbremsen vor dem Arbeitsbereich.
Arbeitsgeschwindigkeit
Nach dem Kontakt ist die Geschwindigkeit normalerweise niedriger, damit die Maschine den Prozess steuern und überwachen kann.
Anforderungen können umfassen:
- Kraftaufbaugeschwindigkeit;
- zulässige Überschreitung;
- Positionsauflösung;
- Kraftmessung;
- Prozessfensterreaktion.
Rückgabegeschwindigkeit
Nach dem Prozess zieht die Achse zurück.
Eine schnelle Rückführung kann die Zykluszeit reduzieren, aber die Bewegung benötigt dennoch:
- sichere Freigabe;
- kontrollierte Verzögerung;
- Werkzeugschutz;
- thermische Überlegungen.
Schritt 4: Entscheiden Sie, ob der Prozess positionsgeführt, kraftgeführt oder beides ist
Verschiedene Pressprozesse verwenden unterschiedliche Akzeptanzlogik.
Positionsgesteuert mit Kraftüberwachung
Die Achse bewegt sich zu einer Zielposition, während das System die Kraft überwacht.
Nützlich, wenn:
– die Einführtiefe primär ist;
– die Kraft eine Qualitätsprüfung ist;
– obere/untere Kraftgrenzen abnormale Teile identifizieren können.
Kraftgesteuert mit Positionsgrenzen
Die Achse baut auf eine Zielkraft auf, während die Position überwacht wird.
Nützlich, wenn:
– Vorladespannung oder Klemmkraft primär ist;
– Abmessungen des Teils variieren;
– der Weg muss weiterhin innerhalb eines sicheren Fensters bleiben.
Kombinierte Kraft-Positionsakzeptanz
Viele Verbindungsvorgänge profitieren von beiden.
Mögliche Qualitätsregeln umfassen:
- Kraft an einer bestimmten Position;
- Position bei einer bestimmten Kraft;
- Spitzenkraft innerhalb eines Fensters;
- Kraftanstieg über einen Distanzintervall;
- komplette Kraft-Positionskurve innerhalb eines Rahmens.
Promess, Janome, IAI und Kistler betonen alle programmierbare Bewegung und Prozessüberwachung als Kernbestandteile modernen servo-gesteuerten Pressens.
Schritt 5: Behandeln Sie die Kraftmessung als eine kalibrierte Messkette.
Eine dedizierte Wägezelle kann direkte Prozesskraftinformationen bereitstellen, jedoch nur, wenn die Messkette spezifiziert und gewartet wird.
Definieren:
- Sensorrange;
- Überlastkapazität;
- Auflösung;
- Zielgenauigkeit;
- Kalibrierintervall;
- Null-/Taraverhalten;
- Montageort;
- Verstärker/Schnittstelle;
- Abtastrate;
- Filterung;
- Sensorfehlererkennung.
Der Motorstrom ist nicht automatisch ein Werkzeugkraft.
Der Motorstrom kann nützlich für Diagnosen oder abgeleitete Last sein, ist jedoch betroffen von:
- Schraubeneffizienz;
- Lager;
- Schmierung;
- Temperatur;
- Getriebeverluste;
- Beschleunigung;
- Reibung.
Wenn eine nachvollziehbare Kraftmessung erforderlich ist, sollte das Projekt den Sensor und die Kalibrierungsmethode explizit definieren.
Schritt 6: Fügen Sie Rahmenschranken und Werkzeugsteifigkeit in das Positionsbudget ein.
Das Servo-Feedback kann die Motor- oder Schraubenposition sehr genau kennen, während das Werkzeug unter Last weniger als erwartet bewegt.
Warum?
Weil sich der gesamte Lastweg verformt:
- Pressrahmen;
- Säulen;
- Lager;
- Schraube;
- Kupplungen;
- Ram;
- Werkzeug;
- Befestigung;
- Werkstück.
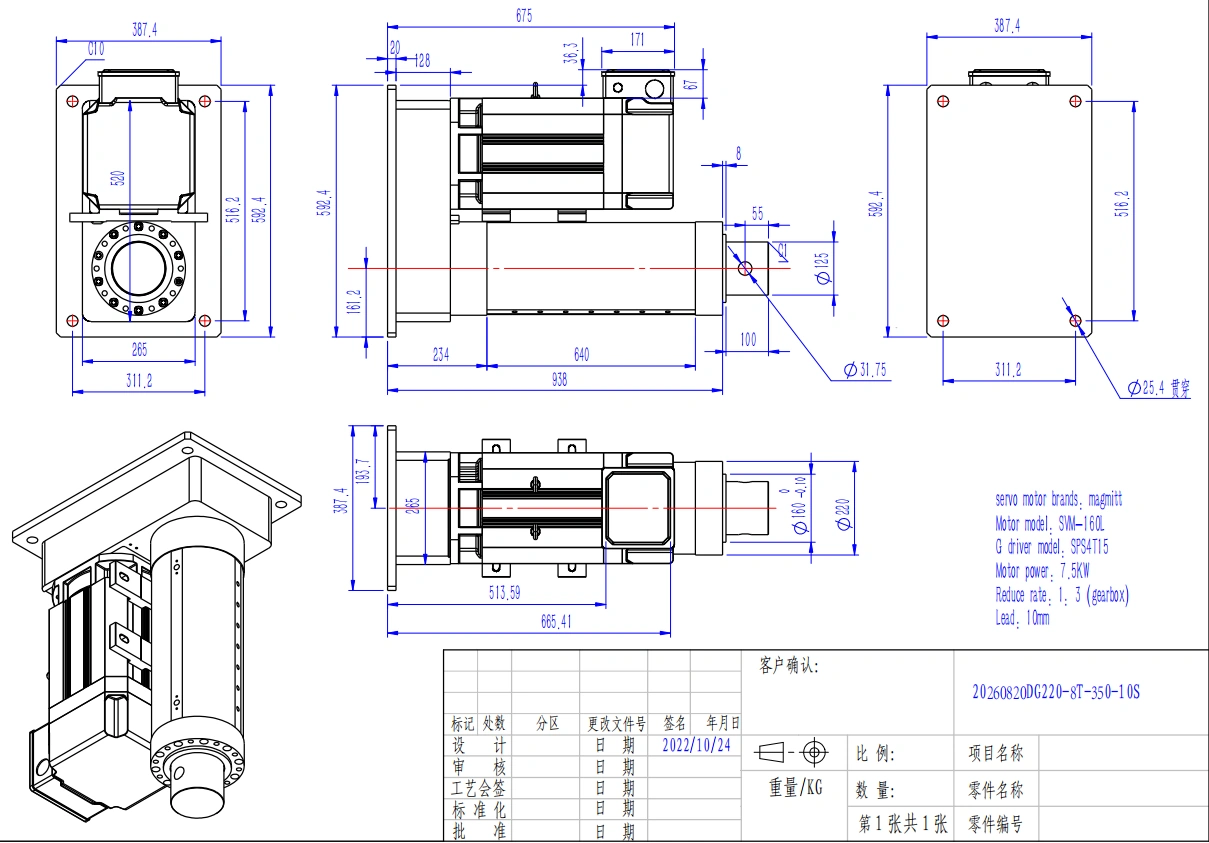
Maschinenrahmen, Werkzeuge, Führungen, Lager und Schraubentransmission tragen alle zur belasteten Steifigkeit und gemessenen Position bei.
Bei hohen Kräften kann die elastische Verformung Teil des gemessenen Prozesses werden.
Für bessere Wiederholbarkeit:
- den Kraftweg kurz halten;
- einen steifen Rahmen verwenden;
- die Werkzeugmitte ausrichten;
- exzentrisches Laden minimieren;
- die Werkzeuge angemessen führen;
- die Steifigkeit der Vorrichtung steuern;
- die Vorspannung der Schraube/Lager überprüfen;
- Berücksichtigung des thermischen Wachstums.
Ein hochauflösender Encoder kann eine flexible Maschinenstruktur nicht kompensieren.
Schritt 7: Kontrolle der Ausrichtung und seitlichen Belastung.
Die Presseachse sollte hauptsächlich axiale Kräfte tragen.
Die Maschinenstruktur sollte Folgendes verwalten:
- laterale Führungsbelastungen;
- Werkzeugmomente;
- exzentrische Werkstücklasten;
- Fehlausrichtung der Vorrichtung.
Überprüfen:
- Führungsparallelität;
- Ausrichtung des Rammens auf das Werkzeug;
- Planheit der Vorrichtung;
- Bügelsteifigkeit;
- Lagerbelastung;
- Off-Achsen-Momente;
- Toleranzstaffel.
Fehlausrichtung kann den Verschleiß erhöhen, seitliche Lasten erzeugen, Kraftmessungen verzerren und die Wiederholbarkeit reduzieren.
Schritt 8: Wählen Sie die Schraube und den Antrieb aus dem realen Lastprofil.
Die Schraubentransmission beeinflusst:
- Kraftanzahl;
- Geschwindigkeit;
- Effizienz;
- Steifigkeit;
- Rückschlag;
- Lebensdauer;
- Schmierung;
- thermisches Verhalten.
Die richtige Wahl hängt von der Kraft-Geschwindigkeit-Betriebs-Kombination ab, nicht von einem allgemeinen "besten" Schraubentyp.
Für umfassendere Größen- und Auswahlunterstützung, nachdem die Druckanforderungen festgelegt sind, verwenden Sie das Ingenieurressourcen.
Für eine systematische Betrachtung der Druck-, Hebe- und Positionierungsanforderungen überprüfen Sie die Industrieautomatisierungslösung.
Wenn ein Druckprozess ungewöhnliche Kräfte, Wege oder Verpackungsbeschränkungen aufweist, ist die Anpassungsfähigkeit die kommerzielle Brücke, anstatt diesen Artikel zu einer Produktseite auszudehnen.
Schritt 9: Definieren Sie Qualitätsfenster und Rückverfolgbarkeit
Eine Produktionspresse muss möglicherweise speichern:
- Teile-ID;
- Zeitstempel;
- Rezept-/Parameter-Set;
- Kraft-Positions-Kurve;
- Spitzenkraft;
- endgültige Position;
- Zyklus-Ergebnis;
- Fehlercode;
- Kalibrierstatus;
- Hardware-/Firmware-Version.
Diese Daten können unterstützen:
- Bestanden/Nicht bestanden-Entscheidungen;
- Prozessproblemlösung;
- Trendüberwachung;
- Wartung;
- Rückverfolgbarkeit.
Das Akzeptanzfenster sollte aus validierten guten und schlechten Prozessbedingungen entwickelt werden, anstatt aus einer erfolgreichen Probe zu schätzen.
Schritt 10: Berücksichtigen Sie den Arbeitszyklus und die thermische Validierung
Die Produktionspressung kann ein anspruchsvolles thermisches Profil erzeugen, selbst wenn die einzelnen Hübe kurz sind.
Aufzeichnen:
- Zyklen pro Minute/Stunde;
- Anlaufzeit;
- Arbeitszeit;
- Haltezeit;
- Rückziehzeit;
- Kraft während jeder Phase;
- Umgebungstemperatur;
- Belüftung;
- Motor-/Antriebstemperaturgrenzen.
Der thermische Test sollte den realen Zyklus reproduzieren und nicht ein vereinfachtes, lastfreies Bewegungsmuster.
Schritt 11: Trennen Sie Prozessgrenzen von der Maschinensicherheit
Kraftkontrolle ist eine Prozessfunktion. Maschinensicherheit ist eine separate, konstruierte Schicht.
Die Risikoabschätzung kann erfordern:
- Schutzvorrichtungen;
- verriegelter Zugang;
- Notaus;
- sicherer Betriebszustand;
- sicherer Drehmoment-Ausschluss oder gleichwertig, wo angebracht;
- Überfahrtschutz;
- mechanische Stopps;
- Überlastschutz für Lastzellen;
- Blockier-/Stauverhalten;
- kontrollierter Reset/Wiederanlauf;
- Wartungssperre.
Gehen Sie nicht davon aus, dass ein Prozess-Kraftlimit allein eine exponierte Presse sicher macht.
Schritt 12: Validieren Sie das gesamte Presssystem
Vor der Freigabe der Produktion testen Sie den tatsächlichen Rahmen, Werkzeuge, Sensoren, Antrieb und die Steuerungskonfiguration.
Kraft und Messung
- kalibrieren Sie den Kraftsensor;
- überprüfen Sie die Null-/Tare-Stabilität;
- testen Sie die Überlastreaktion;
- überprüfen Sie die Kraftwiederholbarkeit;
- überprüfen Sie die Abtastung und Filterung.
Position und Steifigkeit
- belastete Durchbiegung messen;
- überprüfen Sie die Wiederholbarkeit bei Arbeitskraft;
- Werkzeugausrichtung prüfen;
- Rückprall und Compliance bewerten.
Prozess
- schlechteste Teile-Toleranzen ausführen;
- überprüfen Sie die Kraft-Positions-Fenster;
- testet Annäherungs-/Arbeits-/Rücklaufgeschwindigkeiten;
- Zykluszeit bestätigen;
- überprüfen Sie die Fehlteil-Erkennung, wo erforderlich.
Thermisch
- führen Sie das Produktionsduty-Profil aus;
- Motor-/Antriebstemperatur aufzeichnen;
- überprüfen Sie das Verhalten von Schmierung und Schrauben;
- thermischen Drift inspizieren.
Fehler und Sicherheit
- Sensorverlust testen;
- Blockierung/Stillstand;
- Übertravel;
- Stromausfall;
- Zurücksetzen/Neustarten;
- Sicherheitseinwurf-Reaktion.
Rückverfolgbarkeit
- Datenaufzeichnungen überprüfen;
- Rezeptüberarbeitung bewahren;
- Kalibrierungsstatus aufzeichnen;
- exakte Hardware und Firmware identifizieren.
Die Produktionsfreigabe sollte die validierte Hardware, Parameter, Sensor-Kalibrierung und den Überarbeitungszustand bewahren.
Für die frühe Dimensionierung verwenden Sie die Aktuator Größenauswahl Werkzeug. Für eine Produktionsanwendungsüberprüfung senden Sie das Prozessprofil, den Kraftbereich, den Hub, die Zykluszeit, die Werkzeuggeometrie und die Überwachungsanforderungen durch ServoCylMotion Kontakt.
Häufig gestellte Fragen
Sollte eine Presseachse nur aus der Spitzenkraft ausgewählt werden?
Nein. Spitzenkraft ist nur ein Eingangsparameter. Hub, Annäherungs- und Arbeitsgeschwindigkeiten, Arbeitszyklus, Steifigkeit, Kraftmessung, Wiederholbarkeit, Werkzeugausrichtung und thermische Belastung beeinflussen alle die Eignung.
Warum sollten Annäherungs- und Arbeitsgeschwindigkeit unterschiedlich sein?
Eine schnelle Annäherung reduziert die Zykluszeit, während eine langsamere Arbeitsbewegung die Kontaktkontrolle, Kraftüberwachung und Prozessstabilität verbessern kann.
Wann ist eine Wägezelle nützlich?
Eine Wägezelle ist nützlich, wenn direkte Kraftmessung, kraftbasierte Steuerung, Qualitätsfenster oder rückverfolgbare Kraftdaten erforderlich sind.
Warum kann sich die Position unter Last ändern, selbst bei hochauflösender Rückmeldung?
Da der Maschinenrahmen, die Werkzeugaufnahme, die Lager, die Schraube und das Werkstück elastisch verformen. Die Auflösung des Encoders beseitigt nicht die mechanische Nachgiebigkeit.
Ist der Motorstrom ausreichend für die Kraftqualitätsüberwachung?
Nicht immer. Der Strom wird durch Reibung, Effizienz, Temperatur und Beschleunigung beeinflusst. Prozesse, die eine kalibrierte Kraftmessung erfordern, sollten einen geeigneten Kraftsensor und eine Kalibrierungskette definieren.
Was sollte vor der Produktion validiert werden?
Die Kraftkalibrierung, die Wiederholbarkeit von Kraft-Position, die Betriebssteifigkeit, die Prozessfenster, die Ausrichtung, das Arbeits-/Thermoverhalten, die Überlast-/Fehlermeldung, die Datenprotokollierung und das Lebenszyklusverhalten sollten alle in der produktionsgerechten Konfiguration validiert werden.










