
Una estación de prensado no debe dimensionarse en función de un solo número de fuerza. El eje de prensa, el accionamiento servo, la transmisión de tornillo, la celda de carga, el marco de la máquina, las herramientas, el accesorio y la lógica de control forman un único sistema de proceso.
Para el flujo de trabajo de selección de aplicaciones más amplio, consulta la guía de aplicaciones de movimiento lineal.
Para los ingenieros de OEM, la pregunta correcta de selección es:
¿Qué perfil de fuerza-posicion-tiempo debe reproducir, medir y verificar la máquina durante el ciclo de producción requerido?
Ese perfil determina la carga mecánica, la demanda del motor/acoplamiento, el recorrido, las fases de velocidad, el requisito de rigidez, la arquitectura de sensado, el compromiso térmico, la estrategia de monitoreo de calidad y el plan de validación.
Tabla de selección de ejes de prensa
| Requisito | Qué definir | Por qué es importante |
|---|---|---|
| Fuerza de proceso máxima | máxima fuerza durante la parte de trabajo del ciclo | dimensiona la transmisión, los rodamientos, el motor/acoplamiento y la estructura |
| Carga continua/repetida | fuerza y duración repetidas durante el ciclo de trabajo | impulsa la idoneidad térmica y la vida útil |
| Recorrido | distancia de aproximación + recorrido de trabajo + clearance de retorno | previene el dimensionamiento solo por fuerza |
| Velocidad de aproximación | movimiento antes del contacto con la herramienta | afecta el tiempo del ciclo y el riesgo de impacto |
| Velocidad de trabajo | movimiento mientras se genera la fuerza | afecta la estabilidad del proceso y el control de fuerza |
| Velocidad de retorno | movimiento de retracción después del proceso | contribuye al tiempo total del ciclo |
| Repetibilidad de posición | variación permitida en la posición del émbolo | importante para la profundidad de inserción y procesos dimensionales |
| Repetibilidad de fuerza | variación de fuerza de proceso permitida | importante para una calidad de unión consistente |
| Detección de fuerza | rango de celda de carga, calibración y sobrecarga | determina lo que la máquina puede medir directamente |
| Monitoreo de fuerza y posición | ventanas de aceptación y firma del proceso | apoya la detección de defectos y la trazabilidad |
| Rigidez | cumplimiento del marco, herramienta, rodamientos, tornillo y accesorio | la deflexión cargada cambia la posición aparente |
| Ciclo de trabajo | ciclos/hora, duración de fuerza, mantenimiento y ambiente | determina la carga térmica |
| Alineación | línea central de la herramienta, geometría de guía y accesorio | reduce la carga lateral y las mediciones distorsionadas |
| Seguridad | protección, interbloqueos, sobrecarga y comportamiento de fallas | separa el control del proceso de la seguridad de la máquina |
| Validación | calibración, repetibilidad, térmico, sobrecarga y pruebas de ciclo de vida | prueba el sistema con intención de producción |

La selección del eje de presión debe comenzar desde el perfil de fuerza-posicion-tiempo, carrera, velocidad, rigidez y ciclo de trabajo.
La tabla está intencionadamente centrada en el proceso. No asume que una transmisión o un tamaño de producto sea correcto para cada estación de prensa.
Paso 1: Construir el perfil de fuerza-posicion-tiempo
Antes de seleccionar el hardware, divida el ciclo en fases.
Una secuencia típica es:
- acercamiento rápido;
- detección de contacto;
- carrera de trabajo controlada;
- verificación de fuerza/posición;
- sujeción opcional;
- retracción;
- resultado del ciclo y registro de datos.
Para cada fase, defina:
- rango de posición;
- velocidad;
- aceleración/desaceleración;
- fuerza;
- tiempo;
- modo de control;
- condición de aprobado/rechazado.
Esto previene un error común: combinar la fuerza máxima y la velocidad máxima como si ambas debieran ocurrir simultáneamente.
Lógica de proceso de ejemplo
Un proceso de ajuste a presión puede requerir:
- acercamiento rápido hasta justo antes del contacto;
- movimiento controlado más lento después del contacto;
- un límite de fuerza máxima;
- una distancia de inserción requerida;
- una ventana de fuerza en posición;
- un comando final de retracción.
Por lo tanto, el eje necesita más que "suficiente fuerza". Necesita una arquitectura de movimiento y medición que soporte la receta real del proceso.
Paso 2: Separar la fuerza pico de la carga térmica repetida
La fuerza pico es la máxima fuerza que el sistema puede experimentar.
La carga continua o repetida es lo que determina gran parte de los requisitos térmicos y de ciclo de vida.
La hoja de dimensionamiento debe incluir:
- fuerza pico;
- duración de la fuerza;
- carga media/RMS del motor donde sea aplicable;
- ciclos por minuto u hora;
- tiempo de espera;
- tiempo de retorno;
- temperatura ambiente;
- límites térmicos del motor/controlador;
- vida del tornillo y cojinete.
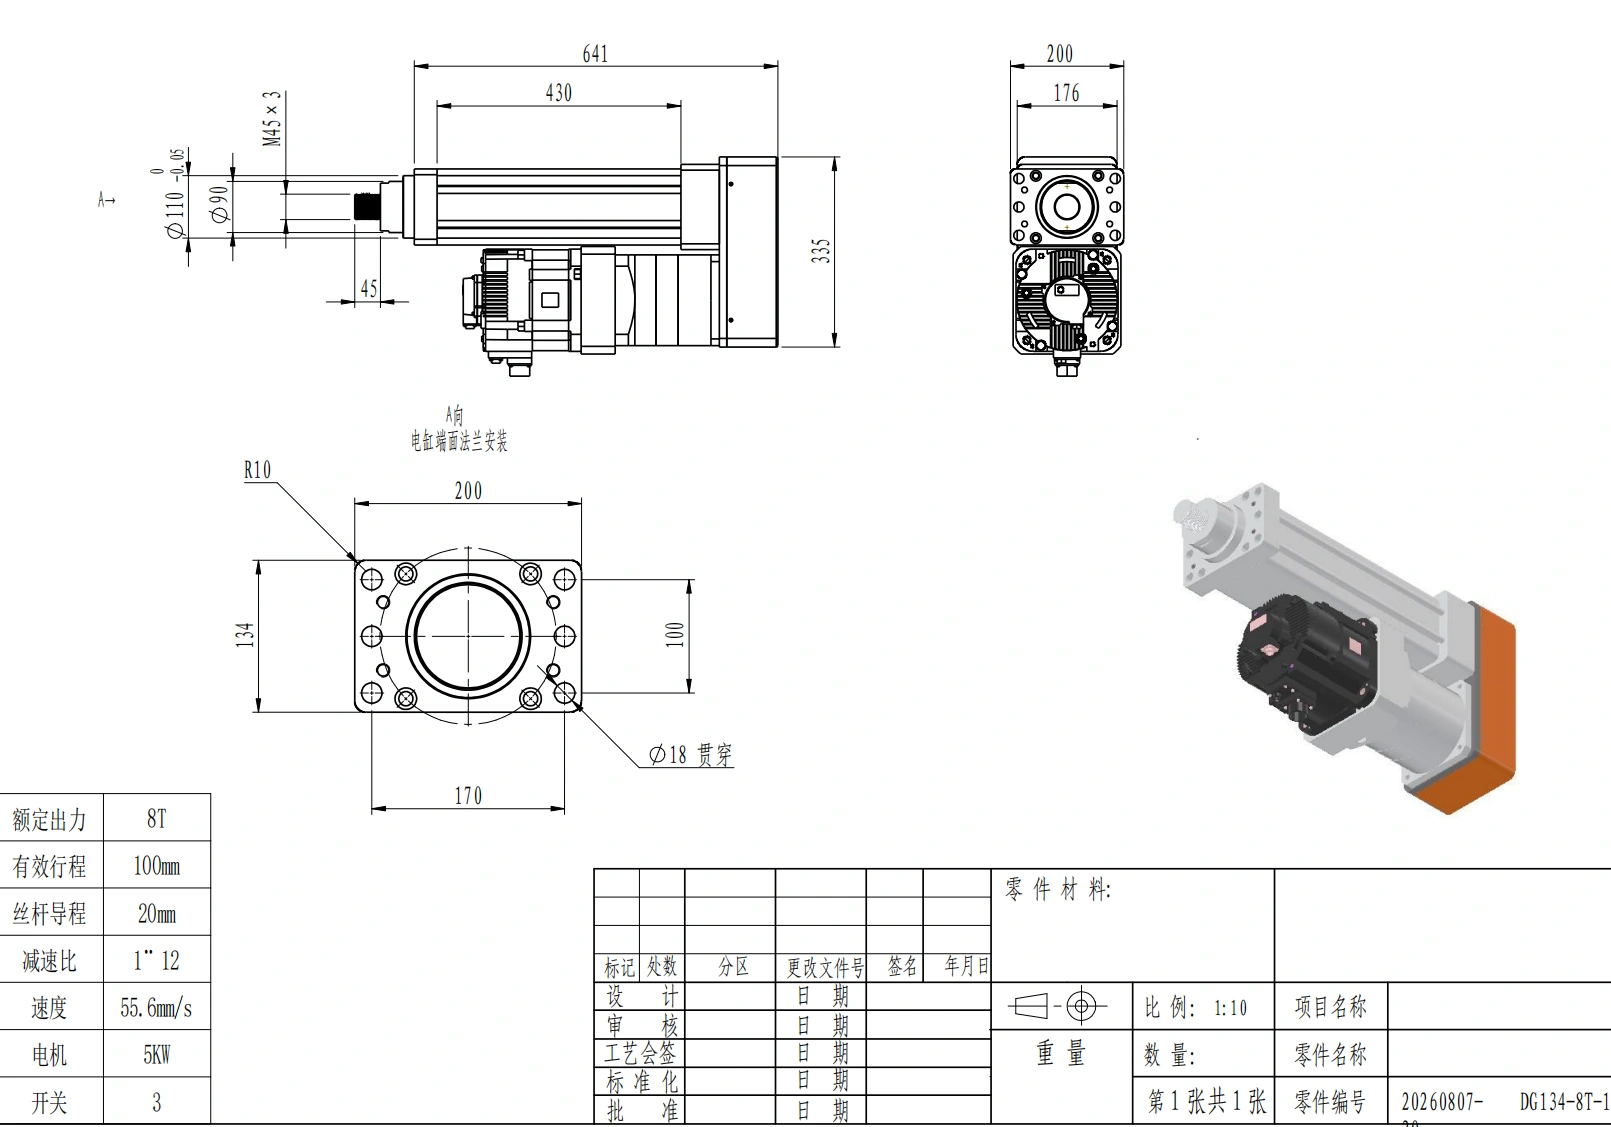
La fuerza pico, la carga térmica continua, la carrera y la velocidad deben verificarse como un perfil de operación real en lugar de como máximos no relacionados.
Un evento de alta fuerza que dura una fracción de segundo es diferente de mantener una carga grande durante la mayor parte del ciclo.
No trate los máximos de catálogo independientes para fuerza, velocidad y ciclo como un único punto de operación garantizado.
Paso 3: Separe las velocidades de aproximación, trabajo y retorno
Los ciclos de prensado a menudo necesitan al menos tres regiones de velocidad.
Velocidad de aproximación
El émbolo se mueve rápidamente hacia la pieza antes de hacer contacto.
El diseño debe considerar:
- espacio disponible;
- masa en movimiento;
- riesgo de impacto;
- método de detección de contacto;
- aceleración;
- deceleración antes de la zona de trabajo.
Velocidad de trabajo
Después del contacto, la velocidad suele ser menor para que la máquina pueda controlar y monitorear el proceso.
Los requisitos pueden incluir:
- tasa de acumulación de fuerza;
- sobrealimentación permisible;
- resolución de posición;
- muestreo de fuerza;
- respuesta en la ventana del proceso.
Velocidad de retorno
Después del proceso, el eje se retrae.
Un retorno rápido puede reducir el tiempo de ciclo, pero el movimiento aún necesita:
- despeje seguro;
- deceleración controlada;
- protección de fijación/herramienta;
- consideración térmica.
Paso 4: Decida si el proceso está guiado por posición, fuerza, o ambos
Diferentes procesos de prensado utilizan diferentes lógicas de aceptación.
Controlado por posición con monitoreo de fuerza
El eje se mueve a una posición objetivo mientras el sistema vigila la fuerza.
Útil cuando:
– la profundidad de inserción es primaria;
– la fuerza es un control de calidad;
– los límites de fuerza superior/inferior pueden identificar piezas anormales.
Controlado por fuerza con límites de posición
El eje acumula una fuerza objetivo mientras se monitorea la posición.
Útil cuando:
– la fuerza de precarga o sujeción es primaria;
– las dimensiones de las piezas varían;
– el recorrido debe mantenerse dentro de una ventana segura.
Aceptación combinada de fuerza y posición
Muchos procesos de unión se benefician de ambos.
Las posibles reglas de calidad incluyen:
- fuerza en una posición especificada;
- posición en una fuerza especificada;
- fuerza máxima dentro de una ventana;
- aumento de fuerza a lo largo de un intervalo de distancia;
- curva completa de fuerza-posicion dentro de un sobre.
Promess, Janome, IAI y Kistler enfatizan la programación de movimiento y el monitoreo de procesos como elementos fundamentales del prensado moderno impulsado por servomotores.
Paso 5: Trate la medición de fuerza como una cadena de medición calibrada
Una celda de carga dedicada puede proporcionar información directa sobre la fuerza del proceso, pero solo si la cadena de medición está especificada y mantenida.
Definir:
- rango del sensor;
- capacidad de sobrecarga;
- resolución;
- objetivo de precisión;
- intervalo de calibración;
- comportamiento de cero/tara;
- ubicación de montaje;
- amplificador/interfaz;
- tasa de muestreo;
- filtrado;
- detección de fallos del sensor.
La corriente del motor no es automáticamente la fuerza de la herramienta.
La corriente del motor puede ser útil para diagnósticos o carga inferida, pero se ve afectada por:
- eficiencia del tornillo;
- rodamientos;
- lubricación;
- temperatura;
- pérdidas en la caja de engranajes;
- aceleración;
- fricción.
Si se requiere medición de fuerza trazable, el proyecto debe definir explícitamente el sensor y el método de calibración.
Paso 6: Incluir la rigidez del marco y de las herramientas en el presupuesto de posición.
La retroalimentación del servo puede conocer la posición del motor o del tornillo con mucha precisión mientras que la herramienta se mueve menos de lo esperado bajo carga.
¿Por qué?
Porque toda la trayectoria de carga se deforma:
- marco de prensa;
- columnas;
- rodamientos;
- tornillo;
- acoplamientos;
- émbolo;
- herramientas;
- fijación;
- pieza de trabajo.
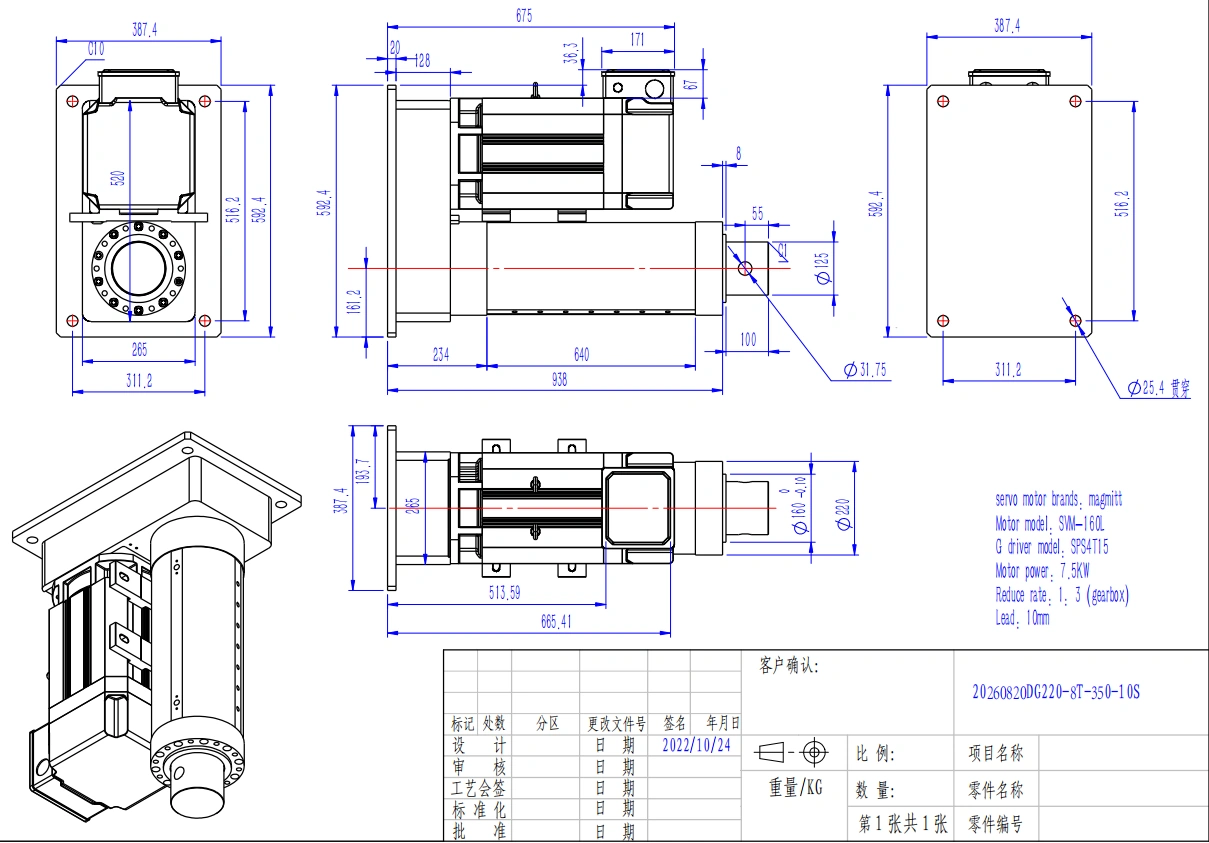
El marco de la máquina, las herramientas, las guías, los rodamientos y la transmisión del tornillo contribuyen a la rigidez cargada y a la posición medida.
Bajo alta fuerza, la deflexión elástica puede convertirse en parte del proceso medido.
Para una mejor repetibilidad:
- mantener corta la trayectoria de fuerza;
- usar un marco rígido;
- alinear la línea central de la herramienta;
- minimizar la carga excéntrica;
- guiar las herramientas adecuadamente;
- controlar la rigidez de la fijación;
- verificar la precarga del tornillo/rodamiento;
- tener en cuenta el crecimiento térmico.
Un codificador de alta resolución no puede compensar por una estructura de máquina flexible.
Paso 7: Controlar la alineación y la carga lateral.
El eje de prensa debe llevar principalmente la fuerza axial.
La estructura de la máquina debe gestionar:
- cargas laterales de guía;
- momentos de herramientas;
- cargas excéntricas de la pieza de trabajo;
- desalineación de la fijación.
Verificar:
- guiar la paralelismo;
- alineación del émbolo con la herramienta;
- planitud de la fijación;
- rigidez del soporte;
- carga de rodamientos;
- momentos fuera de eje;
- apilamiento de tolerancias.
La desalineación puede aumentar el desgaste, crear carga lateral, distorsionar lecturas de fuerza y reducir la repetibilidad.
Paso 8: Elegir el tornillo y el accionamiento del perfil de deber real.
La transmisión del tornillo afecta:
- capacidad de fuerza;
- velocidad;
- eficiencia;
- rigidez;
- holgura;
- vida;
- lubricación;
- comportamiento térmico.
La elección correcta depende de la combinación de fuerza-velocidad-ciclo de trabajo, no de un tipo de tornillo 'mejor' genérico.
Para un soporte más amplio de dimensionamiento y selección después de que se congelen los requisitos de prensado, use el recursos de ingeniería.
Para una visión a nivel de sistema de los requisitos de prensado, elevación y posicionamiento, revise el solución de automatización industrial.
Si un proceso de prensado tiene fuerzas inusuales, tramos o restricciones de embalaje, la capacidad de personalización es el puente comercial en lugar de ampliar este artículo en una página de producto.
Paso 9: Defina ventanas de calidad y trazabilidad
Una prensa de producción puede necesitar guardar:
- ID de parte;
- marca de tiempo;
- receta/conjunto de parámetros;
- curva de fuerza-posición;
- fuerza pico;
- posición final;
- resultado del ciclo;
- código de error;
- estado de calibración;
- revisión de hardware/firmware.
Estos datos pueden respaldar:
- decisiones de pasar/fallar;
- solución de problemas del proceso;
- monitoreo de tendencias;
- mantenimiento;
- trazabilidad.
La ventana de aceptación debe desarrollarse a partir de condiciones de proceso buenas y malas validadas en lugar de suponerse a partir de una muestra exitosa.
Paso 10: Incluir ciclo de trabajo y validación térmica
El prensado de producción puede crear un perfil térmico exigente incluso cuando los tramos individuales son cortos.
Registro:
- ciclos por minuto/hora;
- tiempo de aproximación;
- tiempo de trabajo;
- tiempo de retención;
- tiempo de retractación;
- fuerza durante cada fase;
- temperatura ambiente;
- ventilación;
- límites de temperatura del motor/accionamiento.
La prueba térmica debe reproducir el ciclo real, no un patrón de movimiento sin carga simplificado.
Paso 11: Separar los límites del proceso de la seguridad de la máquina
El control de fuerza es una función del proceso. La seguridad de la máquina es una capa de ingeniería separada.
La evaluación de riesgos puede requerir:
- protección;
- acceso interbloqueado;
- paro de emergencia;
- estado de conducción seguro;
- desconexión segura de par o equivalente donde sea apropiado;
- protección contra sobreviaje;
- detenciones mecánicas;
- protección contra sobrecarga de celda de carga;
- comportamiento de atascos/bloqueos;
- reinicio/controlado;
- bloqueo de mantenimiento.
No asuma que un límite de fuerza del proceso por sí solo hace que una prensa expuesta sea segura.
Paso 12: Valide el sistema completo de prensado
Antes del lanzamiento de producción, prueba el marco real, las herramientas, el sensor, el accionamiento y la configuración de control.
Fuerza y medición
- calibrar el sensor de fuerza;
- verificar la estabilidad de cero/tara;
- probar la respuesta a la sobrecarga;
- verificar la repetibilidad de la fuerza;
- verificar el muestreo y el filtrado.
Posición y rigidez
- medir la deflexión cargada;
- verificar la repetibilidad a la fuerza de trabajo;
- verificar la alineación de las herramientas;
- evaluar el retroceso y la conformidad.
Proceso
- ejecutar las tolerancias de parte en el peor de los casos;
- verificar las ventanas de fuerza-posicion;
- probar las velocidades de aproximación/trabajo/retorno;
- confirmar el tiempo de ciclo;
- verificar la detección de piezas defectuosas donde sea necesario.
Térmico
- ejecutar el perfil de duty de producción;
- registrar la temperatura del motor/accionamiento;
- verificar la lubricación y el comportamiento del tornillo;
- inspeccionar la deriva térmica.
Fallo y seguridad
- probar la pérdida de sensor;
- atasco/parada;
- sobrecarga;
- pérdida de energía;
- reiniciar/reiniciar;
- respuesta de enclavamiento.
Trazabilidad
- verificar los registros de datos;
- preservar la revisión de la receta;
- registrar el estado de calibración;
- identificar el hardware y firmware exactos.
El lanzamiento de producción debe preservar el hardware validado, los parámetros, la calibración del sensor y el estado de revisión.
Para el dimensionamiento inicial, utiliza el herramienta de dimensionamiento de actuadores. Para una revisión de aplicación con intención de producción, envía el perfil del proceso, el rango de fuerza, el recorrido, el tiempo de ciclo, la geometría de las herramientas y los requisitos de monitoreo a través de contacto de ServoCylMotion.
Preguntas frecuentes
¿Debería seleccionarse un eje de prensa solo por la fuerza máxima?
No. La fuerza máxima es solo una entrada. El recorrido, las velocidades de aproximación y trabajo, el ciclo de trabajo, la rigidez, la detección de fuerza, la repetibilidad, la alineación de las herramientas y la carga térmica afectan la idoneidad.
¿Por qué deberían ser diferentes las velocidades de aproximación y trabajo?
Una aproximación rápida reduce el tiempo de ciclo, mientras que un movimiento de trabajo más lento puede mejorar el control de contacto, la monitorización de la fuerza y la estabilidad del proceso.
¿Cuándo es útil una celda de carga?
Una celda de carga es útil cuando se requiere medición directa de fuerza, control basado en fuerza, ventanas de calidad o datos de fuerza trazables.
¿Por qué puede cambiar la posición bajo carga incluso con retroalimentación de alta resolución?
Debido a que el marco de la máquina, las herramientas, los rodamientos, el tornillo y la pieza de trabajo se deforman elásticamente. La resolución del encoder no elimina la compliance mecánica.
¿Es suficiente la corriente del motor para el monitoreo de la calidad de la fuerza?
No siempre. La corriente está influenciada por la fricción, la eficiencia, la temperatura y la aceleración. Los procesos que requieren mediciones de fuerza calibradas deben definir un sensor de fuerza apropiado y una cadena de calibración.
¿Qué debe validarse antes de la producción?
La calibración de la fuerza, la repetibilidad de fuerza-posicionamiento, la rigidez con carga, las ventanas de proceso, la alineación, el comportamiento térmico/cíclico, la respuesta a sobrecargas/fallos, la recopilación de datos y el comportamiento del ciclo de vida deben ser validado en la configuración destinada a producción.










